- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Kodėl hidrauliniai komponentai yra būtini pramoninei ir mobiliajai įrangai?
Hidrauliniai komponentaiyra būtini pramoninei ir mobiliajai įrangai, nes jie kontroliuoja, kaip suslėgtas skystis generuojamas, paskirstomas, reguliuojamas ir paverčiamas mechaniniu judėjimu. Nuo statybinės technikos ir žemės ūkio įrangos iki gamyklos automatizavimo ir medžiagų tvarkymo sistemų – hidraulinės technologijos užtikrina jėgą ir valdomumą, reikalingą kėlimui, suspaudimui, vairavimui, stabdymui ir kitoms sudėtingoms operacijoms. Tokios sudedamosios dalys, kaip hidraulinių vožtuvų blokai, kolektoriaus korpusai, akumuliatoriaus įkrovimo vožtuvai ir stabdžių proporcingumo vožtuvai, nustato, ar skystis pasiekia tinkamą pavarą reikiamu slėgiu ir srautu.
Įrangos našumas priklauso ne tik nuo hidraulinio siurblio ar cilindro. Vidiniai kanalai, vožtuvų sąsajos, sandarinimo paviršiai, srieginės angos ir tiksliai apdirbtos gręžinės turi įtakos sistemos reakcijai, nuotėkio kontrolei ir veikimo patikimumui.Qingdao Difon Machinery Co., Ltd.gamina pagal užsakymą hidraulines dalis tiksliai apdirbdamas ir susijusius gamybos procesus. Šių komponentų vaidmens supratimas padeda įrangos gamintojams pasirinkti tinkamas medžiagas, apibrėžti apdirbimo reikalavimus ir sukurti hidraulines sistemas, kurios nuosekliai veikia realiomis eksploatavimo sąlygomis.
Turinys
1. Kodėl hidraulinės sistemos priklauso nuo tiksliai suprojektuotų komponentų?
2. Kaip pagrindinės hidraulinės dalys pagerina pramoninės ir mobiliosios įrangos našumą?
3. Kokie gamybos ir kokybės reikalavimai lemia komponentų patikimumą?
Kodėl hidraulinės sistemos priklauso nuo tiksliai suprojektuotų komponentų?
Hidraulinė sistema perduoda energiją per suslėgtą skystį. Siurblys tiekia srautą, valdymo vožtuvai nukreipia ir reguliuoja tą srautą, o pavaros paverčia hidraulinę energiją linijiniu arba sukamuoju judėjimu. Kiekviena dalis, dirbdama su kitais grandinės elementais, turi atlikti jai priskirtą funkciją. Blogai suprojektuotas kanalas, neteisingai išdėstytas prievadas arba netinkamas sandarinimo paviršius gali turėti įtakos visos sistemos veikimui, net jei siurblys ir pavara yra tinkamai parinkti.
Kaip skysčių valdymas paverčiamas įrangos judėjimu?
Hidraulinės sistemos vertinamos dėl jų gebėjimo perduoti didelę jėgą santykinai kompaktiškoje įrangos išdėstyme. Kai suslėgta alyva patenka į cilindrą, ji veikia stūmoklio sritį ir sukuria linijinę jėgą. Kai skystis varo hidraulinį variklį, slėgis ir srautas prisideda prie sukimosi momento ir greičio. Valdymo grandinė nustato, kiek skysčio pasiekia pavarą, kuria kryptimi jis juda ir kokiomis slėgio sąlygomis įranga veikia.
Įvairūs komponentai šioje grandinėje atlieka specifines funkcijas:
- Krypties valdymo vožtuvai nustato hidraulinio skysčio ir valdymo pavaros judėjimo maršrutą.
- Slėgio mažinimo vožtuvai apsaugo grandinę nuo slėgio, viršijančio nustatytą nustatymą.
- Srauto valdymo vožtuvai reguliuoja pavaros greitį, valdydami per grandinę praeinančio skysčio kiekį.
- Atbuliniai vožtuvai leidžia tekėti nurodyta kryptimi, tuo pačiu ribodami atvirkštinį srautą.
- Hidrauliniai kolektoriai kompaktiškai sujungia kelis vožtuvus ir vidinius kanalus.
- Akumuliatoriaus įkrovimo vožtuvai palaiko įkrovimo ir valdymo funkcijas, susijusias su hidrauliniais akumuliatoriais.
- Stabdžių paskirstymo vožtuvai padeda valdyti hidraulinio slėgio paskirstymą stabdžių grandinėse, skirtose konkrečiai įrangai.
Šių komponentų sąveika lemia, ar mašina užveda sklandžiai, išlaiko stabilų veikimo greitį, tiksliai reaguoja į valdymo įvestis ir atlaiko kintančias apkrovas. Pavyzdžiui, mobiliam ekskavatoriui gali prireikti kontroliuojamo strėlės judėjimo, o operatorius tuo pačiu metu reguliuoja svirtį ir kaušą. Pramoniniam presui gali prireikti pakartotinio slėgio ir judėjimo per kiekvieną gamybos ciklą. Abu pritaikymai priklauso nuo hidraulinės grandinės, kurioje skysčio keliai ir valdymo elementai suprojektuoti pagal reikiamą veikimo seką.
Kodėl kolektoriai ir vožtuvų blokai yra svarbūs hidraulinės grandinės projektavimui?
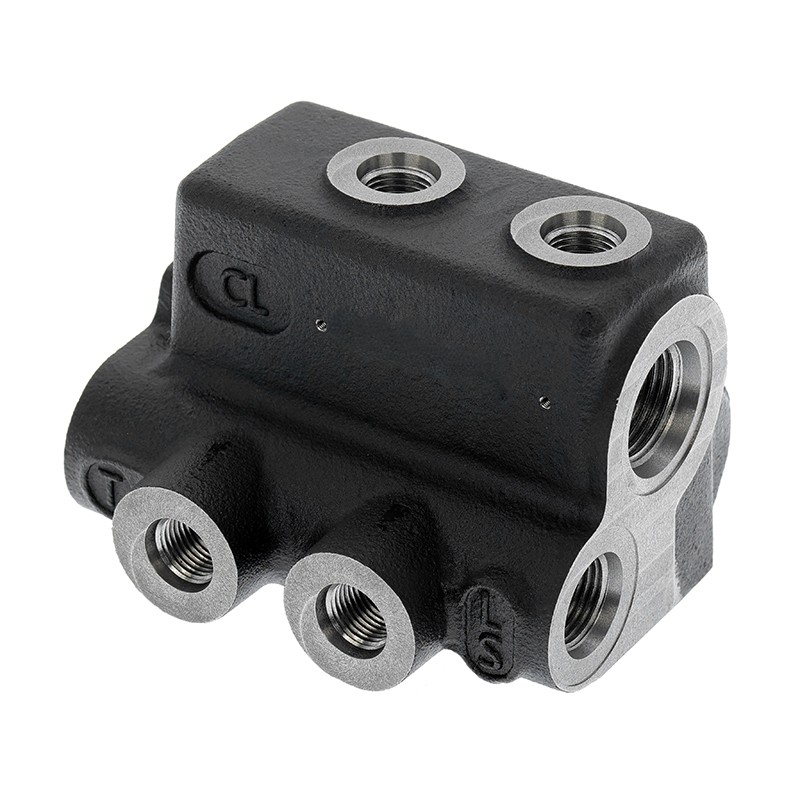
Hidraulinis kolektorius yra kompaktiškas būdas prijungti vožtuvus, prievadus ir vidinius skysčio kanalus. Užuot visiškai pasikliaujant atskirais vamzdžiais ir jungiamosiomis detalėmis, kolektorius gali integruoti kelias jungtis į vieną apdirbtą korpusą. Šis išdėstymas gali sumažinti išorinį vandentiekį, supaprastinti montavimą ir padaryti bendrą grandinę labiau organizuotą. Tai ypač naudinga, kai ribotoje įrangos erdvėje reikia valdyti kelias hidraulines funkcijas.
Vožtuvų blokas numato hidraulinių valdymo elementų montavimo vietas ir skysčio jungtis. Priklausomai nuo konstrukcijos, jame gali būti susikertančių išgręžtų kanalų, srieginių angų, vožtuvų ertmių, tvirtinimo paviršių ir sandarinimo sąsajų. Šios savybės turi būti išdėstytos tiksliai, kad sumontuoti vožtuvai būtų tinkamai sutapti ir vidiniai srauto takai susijungtų taip, kaip numatyta.
Tikslumas yra svarbus, nes vidinis praėjimas nėra tik skylė per metalinį bloką. Jo skersmuo, padėtis, tiesumas, paviršiaus būklė ir santykis su susikertančiais kanalais gali turėti įtakos srauto elgsenai ir komponentų surinkimui. Neteisingas gręžimas arba apdirbimas gali palikti įdubas, sudaryti ribotas srauto sritis arba sukelti sunkumų įrengiant vožtuvus ir kaiščius. Be to, kryžmines sankryžas reikia tinkamai nuvalyti ir išvalyti, kad apdirbimo likučiai nepatektų į hidraulinę grandinę.
„Difon“ priskiria hidraulinių kolektoriaus vožtuvų korpusus ir hidraulinių vožtuvų blokus vienai iš preciziškai apdirbtų gaminių kategorijų. Jo paskelbta gamybos informacija apima giliųjų skylių gręžimą kanalams, kurių ilgis didesnis nei 20 kartų už angos skersmenį, taip pat kelių ašių apdirbimą sudėtingoms prievadų ir montavimo geometrijoms. Šios galimybės yra svarbios kolektorių konstrukcijoms, kurioms reikia tikslių vidinių jungčių ir kruopščiai išdėstytų sąsajų.
Kas nutinka, kai hidrauliniai komponentai nėra suderinti su sistema?
Komponento matmenys gali būti priimtini atskirai, bet netinkami tam tikrai hidraulinei grandinei. Prievadų jungtys gali neatitikti nurodytų jungiamųjų detalių, vožtuvo ertmė gali netilpti į pasirinktą kasetę arba sandarinimo paviršius gali nesuteikti reikiamų kontaktų sąlygų. Dėl šių problemų gali atsirasti surinkimo vėlavimų, nuotėkio, slėgio praradimo arba nestabilaus veikimo.
Įprastos dizaino ir pasirinkimo problemos yra šios:
- Netinkamos prievado gijos specifikacijos, pvz., nesuderinamo SAE, JIC, NPT arba BSPP jungties naudojimas.
- Nepakankami praėjimo matmenys, kurie riboja reikiamą srautą.
- Netikslios vožtuvo montavimo vietos, turinčios įtakos išlygiavimui ir surinkimui.
- Netinkamas medžiagos pasirinkimas darbiniam slėgiui, temperatūrai, skysčiui ar aplinkai.
- Netinkama sandarinimo paviršiaus kokybė, dėl kurios padidėja išorinio ar vidinio nuotėkio pavojus.
- Nepakankamas valymas, dėl kurio lustai ar abrazyvinės dalelės gali patekti į jautrias vožtuvo ir pavaros sritis.
Šios problemos paaiškina, kodėl kartu su hidraulinės grandinės projektu reikėtų kurti ir komponentų specifikacijas. Prieš užbaigdami komponento brėžinį, inžinieriai turi apibrėžti darbinį slėgį, srautą, skysčio tipą, temperatūros diapazoną, prijungimo standartą, įrengimo vietą ir numatomą darbo ciklą. Aiški specifikacija suteikia gamintojui patikimą pagrindą medžiagų pasirinkimui ir proceso planavimui.
Mūsų apdirbimo metodas prasideda nuo komponento vaidmens grandinėje supratimo, o ne traktuojant dalį kaip izoliuotą metalo formą. OĮG projektams brėžinys, pavyzdys, prievado išdėstymas ir reikalingos sąsajos yra atskaitos taškas peržiūrint gamybos pagrįstumą. Tai padeda susieti komponento fizines savybes su gatavos mašinos veikimo reikalavimais.
Kaip pagrindinės hidraulinės dalys pagerina pramoninės ir mobiliosios įrangos našumą?
Skirtingos hidraulinės dalys skirtingai veikia įrangos veikimą. Kolektorius organizuoja skysčių paskirstymą, vožtuvo korpusas užtikrina srauto valdymui reikalingas sąsajas, o akumuliatoriaus įkrovimo vožtuvas palaiko slėgio valdymą akumuliatoriaus grandinėje. Stabdžių paskirstymo vožtuvas atlieka kitą paskirtį, nes valdo slėgio paskirstymą stabdžių sistemoje. Šių skirtumų supratimas padeda pirkėjams nurodyti tinkamą programos dalį, o ne pasikliauti plačiu komponento pavadinimu.
Kur naudojami hidraulinių vožtuvų blokai ir kolektoriai?
Hidrauliniai vožtuvų blokai ir kolektoriai naudojami sistemose, kuriose kompaktiškai turi būti valdomos kelios hidraulinės funkcijos. Pramoninės mašinos gali juos naudoti koordinuoti suspaudimo, kėlimo, padėties nustatymo ir presavimo operacijas. Mobilioji įranga gali naudoti kolektorių mazgus, kad paskirstytų alyvą vairo, strėlės, svirties, eigos ar pagalbinėms funkcijoms.
Apsvarstykite keletą tipiškų programų:
- Statybinė technika:Ekskavatoriai, krautuvai ir kėlimo įranga naudoja hidraulines grandines, kad valdytų judėjimą kintančiomis apkrovomis. Vožtuvų blokai organizuoja jungtis tarp siurblių, valdymo vožtuvų ir pavarų.
- Žemės ūkio technika:Traktoriai, kombainai ir sodinimo įranga naudoja hidraulinę jėgą padargams kelti, darbo padėčiai reguliuoti ir pagalbiniams mechanizmams valdyti.
- Pramoninė automatika:Gamybos linijos, presai ir medžiagų krovimo sistemos priklauso nuo kontroliuojamo hidraulinio judėjimo, skirto suspaudimui, padėties nustatymui ir pasikartojančioms operacijoms.
- Kasybos įranga:Hidraulinės grandinės naudoja sunkius mechanizmus, kuriuose vibracija, dulkės, apkrovos kitimas ir ribota montavimo erdvė kelia papildomų reikalavimų komponentų konstrukcijai.
- Specialios paskirties mašinos:Pasirinktinei įrangai gali prireikti kolektoriaus išdėstymo, kuriame būtų sujungtos kelios valdymo funkcijos konkrečiame įrengimo apvalkale.
Kolektorius gali sumažinti išorinių jungčių skaičių, palyginti su grandine, surinkta tik iš atskirų vamzdžių ir jungiamųjų detalių. Mažiau išorinių jungčių gali supaprastinti montavimą ir sumažinti galimus nuotėkio taškus, nors tikrasis rezultatas priklauso nuo grandinės išdėstymo, sandarinimo konstrukcijos, surinkimo kokybės ir priežiūros praktikos. Vidiniai praėjimai vis tiek turi būti suprojektuoti taip, kad būtų išvengta nereikalingų apribojimų, aštrių perėjimų ir netinkamų srauto takų.
OĮG gamintojui kolektorius taip pat yra svarbi hidraulinės inžinerijos ir įrangos pakavimo sąsaja. Jo tvirtinimo angos, prievado orientacija, bendrieji matmenys ir vožtuvų padėtis turi atitikti aplinkinę konstrukciją. Jei blokas yra per didelis, jis gali trukdyti kitiems komponentams. Jei prievadai yra neteisingai išdėstyti, gali būti sunku nutiesti žarną ir pasiekti techninę priežiūrą. Tai yra praktiniai projektavimo klausimai, kuriuos reikėtų išspręsti prieš gaminant.
Kaip akumuliatoriaus įkrovimo vožtuvai palaiko hidraulines sistemas?
Hidrauliniai akumuliatoriai kaupia energiją laikydami suslėgtą skystį prieš suspaudžiamas dujas arba kitą energijos kaupimo mechanizmą, priklausomai nuo akumuliatoriaus konstrukcijos. Jie gali padėti sugerti slėgio svyravimus, užtikrinti papildomą srautą didžiausio poreikio metu, kompensuoti nuotėkį ir palaikyti slėgį pasirinktose grandinėse. Akumuliatoriaus įkrovimo vožtuvas naudojamas sistemose, kurioms reikalingas kontroliuojamas įkrovimas ir akumuliatoriaus slėgio valdymas.
Statybinėse mašinose ir pramoninėje įrangoje su akumuliatoriumi susijusios grandinės gali palaikyti tokias funkcijas kaip avarinis energijos tiekimas, slėgio stabilizavimas arba laikina didžiausio srauto pagalba. Tikslus vaidmuo priklauso nuo grandinės konstrukcijos. Įkrovimo vožtuvas turi būti suderinamas su akumuliatoriaus išdėstymu, slėgio reikalavimais, prievadų jungtimis ir skysčio specifikacijomis. Neatitikimas gali turėti įtakos įkrovimui arba sukelti nesaugias veikimo sąlygas.
Svarbi inžinerinė informacija apima:
- Vardinis darbinis slėgis ir didžiausias pagal sistemos konstrukciją leidžiamas slėgis.
- Akumuliatoriaus ir hidraulinės grandinės jungčių matmenys ir sriegio standartai.
- Vidinės skylės matmenys ir sandarinimo geometrija.
- Medžiagos suderinamumas su hidrauliniu skysčiu ir darbo aplinka.
- Reikalingas atsakas ir valdymo elgsena, kaip apibrėžta įrangos grandinėje.
- Gatavo vožtuvo korpuso arba mazgo tikrinimo ir bandymo reikalavimai.
Difon skelbia pasirinktinį akumuliatoriaus įkrovimo vožtuvo pasiūlymą ir aprašo gamybą nuo neapdoroto liejimo iki tikslaus apdirbimo. Jo gaminio informacijoje taip pat nurodoma, kad pasirinktomis apdirbimo operacijomis galima pasiekti iki 0,005 mm matmenų leistinus nuokrypius, o vidines angas – iki 0,002 mm. Šie skaičiai yra produkto puslapio teiginiai pagal nurodytą apdirbimo kontekstą, o ne universalūs kiekvieno vožtuvo ar kiekvienos funkcijos leistini nuokrypiai. Brėžinyje ir apžiūros plane turėtų būti nurodyta, kuriems matmenims reikia šių kontrolės lygių.
Kodėl mobiliojoje įrangoje svarbus stabdžių proporcingumo vožtuvas?
Stabdymo efektyvumas yra mobiliųjų mašinų ir transporto priemonių saugai svarbi funkcija. Stabdžių paskirstymo vožtuvas skirtas valdyti hidraulinio slėgio paskirstymą stabdžių grandinėje. Atsižvelgiant į sistemos architektūrą, gali reikėti kontroliuoti slėgio pasiskirstymą, kad būtų galima subalansuoti stabdymo jėgas skirtingomis apkrovos sąlygomis. Tiksli funkcija ir kalibravimas priklauso nuo transporto priemonės ar mašinos konstrukcijos ir turi atitikti taikomus inžinerinius reikalavimus.
Gamintojui vožtuvo korpusas turi užtikrinti tikslius vidinius praėjimus, patikimas sandarinimo sąsajas ir tinkamai apdorotas jungties savybes. Korpuso medžiaga ir gamybos būdas turi atitikti nurodytą slėgį ir aplinkos sąlygas. Jei anga neatitinka leistinų nuokrypių arba yra pažeistas sandarinimo paviršius, vožtuvas gali neveikti taip, kaip numatyta. Todėl apdirbimo kokybė yra viena iš viso stabdžių sistemos saugos proceso dalių, kartu su vožtuvų konstrukcija, kalibravimu, bandymais ir transporto priemonės lygio patvirtinimu.
„Difon“ išvardija stabdžių proporcingumo vožtuvus tarp savo hidraulinių gaminių kategorijų ir aprašo liejimo ir tikslaus CNC apdirbimo panaudojimą hidraulinių vožtuvų korpusų gamyboje. Šis gamybos būdas yra aktualus, kai komponentas sujungia išlietą arba suformuotą ruošinį su apdirbtais kanalais, prievadais ir funkciniais paviršiais. Pasirinkta medžiaga, liejimo kokybė, apdirbimo pašalpa ir tikrinimo metodas turi būti apibrėžti konkrečiai konstrukcijai.
Kaip pirkėjai turėtų palyginti skirtingus hidraulinių dalių tipus?
Šioje lentelėje apibendrinamas kelių komponentų kategorijų vaidmuo ir pagrindinės techninės detalės, kurias pirkėjai turėtų patvirtinti. Jis skirtas kaip atrankos vadovas, o ne įrangos gamintojo hidraulinės grandinės specifikacijos pakaitalas.
| Komponentų kategorija | Pagrindinė funkcija | Tipiškos įrangos pritaikymas | Svarbūs specifikacijų patikrinimai |
| Hidraulinio vožtuvo blokas | Suteikia vožtuvų tvirtinimo sąsajas ir vidinius skysčio kanalus | Statybinė technika, žemės ūkio technika, pramoninės sistemos | Prievadų išdėstymas, angos matmenys, montavimo ypatybės, slėgio rodiklis, sandarinimo paviršiai |
| Hidraulinis kolektorius | Sujungia kelias hidraulines funkcijas per integruotą praėjimo tinklą | Automatikos įranga, mobilioji technika, didelės apkrovos hidraulinės sistemos | Srauto takų projektavimas, uosto standartai, pravažiavimų sankryžos, slėgio kritimas, švara |
| Akumuliatoriaus įkrovimo vožtuvas | Palaiko kontroliuojamą įkrovimą ir slėgio valdymą akumuliatorių grandinėse | Statybinė technika, pramonės automatika, sunkioji technika | Slėgio reikalavimai, angų leistinos nuokrypos, sujungimo detalės, sandarinimo geometrija |
| Stabdžių proporcinis vožtuvas | Valdo hidraulinio slėgio paskirstymą nurodytoje stabdžių grandinėje | Mobili įranga ir transporto priemonių stabdžių sistemos | Vožtuvo korpuso tikslumas, slėgio reikalavimai, sandarinimas, kalibravimas ir sistemos patvirtinimas |
| Hidraulinio variklio komponentai | Palaikykite hidraulinės energijos pavertimą sukamuoju mechaniniu išėjimu | Pramoninės pavaros, žemės ūkio technika, mobili įranga | Medžiagos, apdirbimo sąsajos, veleno geometrija, guolių ir sandarinimo reikalavimai |
Dešinioji dalis yra ta, kuri atitinka tikrąją grandinę, nebūtinai ta, kurios aprašymas yra išsamiausias arba nurodyta mažiausia tolerancija. Hidraulinis blokas, skirtas mažo srauto pagalbinei funkcijai, gali turėti skirtingus projektavimo prioritetus nei didelio srauto kolektoriaus, aptarnaujančio kelias pavaras. Panašiai su stabdžiais susijusiam vožtuvui reikia saugos ir patvirtinimo, kurių neturėtų pakeisti vien įprasta matmenų patikra.
Prieš patvirtinant gamybos būdą, mūsų inžinerinėje apžvalgoje atsižvelgiama į numatomą funkciją, prievadų išdėstymą, medžiagų reikalavimus ir kritinius matmenis. Pagal individualius užsakymus brėžiniai ir pavyzdžiai padeda nustatyti ryšį tarp apdirbto komponento ir įrangos agregato. Tai ypač naudinga, kai dalis turi pakeisti esamą komponentą arba tilpti į ribotą montavimo vietą.
Kokie gamybos ir kokybės reikalavimai lemia hidraulinių komponentų patikimumą?
Hidraulinių komponentų patikimumas užtikrinamas daugybe gamybos sprendimų. Medžiagos parinkimas nustato pradines detalės savybes, apdirbant sukuriama jos funkcinė geometrija, paviršiaus apdorojimas apsaugo arba modifikuoja paviršių, o tikrinant patikrinama, ar gatava detalė atitinka brėžinį. Dalių, kuriose yra vidinių skysčių kanalų, švara yra ne mažiau svarbi, nes net ir mažos apdirbimo likučiai gali paveikti jautrius hidraulinius elementus.
Kokios medžiagos naudojamos įvairiems hidrauliniams tikslams?
Medžiagos pasirinkimas turi atspindėti slėgio reikalavimus, mechaninę apkrovą, korozijos poveikį, svorio tikslus, apdirbamumą ir suderinamumą su hidrauliniu skysčiu. Nėra vienos medžiagos, kuri būtų geriausia kiekvienam vožtuvo korpusui ar kolektoriui. Pasirinkta klasė taip pat turi būti tinkama gamybos procesui, įskaitant liejimą, gręžimą, frezavimą, tekinimą, terminį apdorojimą ir paviršiaus apdailą.
Įprastos medžiagų grupės apima:
- Anglies plienas:Dažnai pasirenkama bendroms hidraulinėms dalims, kur reikia subalansuoti stiprumą, apdirbamumą ir kainą. Konkreti klasė turi būti suderinta su reikiamomis mechaninėmis savybėmis ir eksploatavimo sąlygomis.
- Legiruotasis plienas:Naudojamas ten, kur reikalingas didesnis stiprumas, atsparumas dilimui arba specifinės terminio apdorojimo savybės. Medžiagos klasė ir terminio apdorojimo sąlygos turi būti patvirtintos pagal projektą.
- Ketaus:Naudojamas tam tikriems vožtuvų korpusams ir hidrauliniams blokams, nes liejimas gali sukurti praktišką beveik tinklinę formą prieš apdirbant. Liejimo kokybė ir vidinis patikimumas yra svarbūs taikant slėgį.
- Nerūdijantis plienas:Svarstoma, kur atsparumas korozijai yra prioritetas, nors klasė turi būti parinkta atsižvelgiant į skystį ir aplinką.
- Aliuminio lydiniai:Naudinga, kai svarbu sumažinti komponentų svorį, įskaitant pasirinktas mobiliosios įrangos programas. Turi būti atidžiai patikrintas stiprumas, sriegio konstrukcija, dilimo paviršiai ir slėgio reikalavimai.
- Titano lydiniai:Gali būti svarstomas specializuotose programose, kurioms reikalingas tam tikras stiprumo ir svorio arba atsparumo korozijai profilis, atsižvelgiant į išlaidas ir apdirbimą.
„Difon“ hidraulinio apdirbimo paslaugoms paskelbtame medžiagų sąraše yra anglinis plienas, legiruotasis plienas, nerūdijantis plienas, aliuminio lydiniai, ketaus ir titano lydinio parinktys gaminio informacijoje. Prieinamumas ir tinkamumas priklauso nuo konkretaus komponento, brėžinio ir užsakymo reikalavimų. Medžiaga neturėtų būti pasirinkta vien todėl, kad ji yra bendrame galimybių sąraše; turi būti patvirtinta tiksli projekto klasė, terminio apdorojimo būklė ir reikalingas sertifikatas.
Kaip CNC apdirbimas ir gilių skylių gręžimas veikia skysčių našumą?
Hidraulinių vožtuvų korpusuose ir kolektoriuose dažnai yra sudėtingų vidinių kanalų, jungiančių prievadus, esančius skirtinguose komponento paviršiuose. CNC frezavimas ir gręžimas sukuria šias savybes, o tekinimo ir kitų apdirbimo operacijų metu susidaro apvalios sąsajos, sriegiai, gręžiniai ir sandarinimo paviršiai. Daugiaašis apdirbimas gali sumažinti kartotinių sudėtingų geometrijų sąrankų skaičių ir padėti išlaikyti ryšį tarp skirtingų savybių.
Giliųjų skylių gręžimas yra ypač svarbus, kai konstrukcijai reikalingas ilgas vidinis praėjimas. Skylė turi atitikti nurodytą padėtį ir kryptį, išlaikant reikiamą skersmenį ir paviršiaus būklę. Jei skylė per toli nukrypsta nuo numatyto kelio, ji gali priartėti prie kito praėjimo, sumažinti sienelės storį arba sukurti netikėtą ryšį. Gręžimo patikrinimas ir tinkamos valymo procedūros padeda patvirtinti, kad praėjimas atitinka brėžinio reikalavimus.
Difon paskelbtose hidraulinio apdirbimo specifikacijose yra šios proceso nuorodos:
| Gamybos procesas | Paskelbta techninė informacija | Atitinkami kokybės patikrinimai |
| Gilių skylių gręžimas | Skersmens diapazonas 3–50 mm; gylis iki 1000 mm; nurodytas tiesumas 0,1 mm 100 mm | Angos patikra, paviršiaus šiurkštumo patikra, pravažiavimo patikra |
| Daugiaašis CNC apdirbimas | Paskelbta paklaida ±0,005 mm; padėties tikslumas ±0,005 mm; paviršiaus apdaila Ra 0,2–0,8 μm | CMM matavimas, prototipo patikra, proceso stebėjimas |
| Prievadų ir sriegių apdirbimas | Pateikiami SAE, JIC, NPT ir BSPP sriegių standartai | Sriegio matuokliai, matmenų patikrinimai, oro arba slėgio bandymai, jei nurodyta |
| Terminis apdorojimas ir paviršiaus inžinerija | Pateikiamas azotavimas, kietasis chromavimas ir fosfatinė danga | Kietumo patikrinimai ir dangos storio patikra, jei reikia |
Tai yra paskelbtos proceso specifikacijos ir turėtų būti taikomos tik tada, kai atitinka atitinkamą dalį ir gamybos būdą. Bendras tolerancijos teiginys nereiškia, kad visi kiekvieno hidraulinio gaminio matmenys yra apdoroti ta pačia verte. Brėžinyje turėtų būti nurodytos svarbios savybės, tokios kaip vožtuvo ertmės, angos skersmenys, angų padėtis, sandarinimo paviršiai ir tvirtinimo taškai. Tada galima pasirinkti šių savybių tikrinimo metodus.
Kodėl paviršiaus apdaila ir švara yra labai svarbūs sandarinimui?
Hidraulinės sistemos priklauso nuo sandarinimo sąsajų, kad būtų suslėgtas skystis. Priklausomai nuo konstrukcijos, vožtuvo korpuse gali būti naudojami sandarinimo žiedai, metalo ir metalo kontaktas, kasetės sąsajos, kamščiai ar kitos sandarinimo priemonės. Paviršiaus būklė aplink šias savybes turi įtakos sandariklio tvirtinimui ir veikimui. Dėl per didelio šiurkštumo, įbrėžimų, įbrėžimų ar apdirbimo žymių gali susidaryti nuotėkio takai arba sugadinti sandariklį montavimo metu.
Todėl paviršiaus apdailos reikalavimai turėtų būti nurodyti funkcinėms sritims, o ne taikyti kaip vieną universalią vertę visam komponentui. Nesandariam išoriniam paviršiui gali būti nereikia tokios pat apdailos kaip tiksliosios angos arba vožtuvo montavimo paviršiui. Šlifavimas, šlifavimas ar kiti apdailos būdai gali būti naudojami, kai konstrukcija reikalauja kontroliuojamos paviršiaus būklės. Tinkamas procesas priklauso nuo medžiagos, geometrijos, sandariklio tipo ir brėžinio reikalavimų.
Švara yra tokia pat svarbi. Gręžiant ir frezuojant kanaluose gali likti drožlių, įdubimų, pjovimo skysčio ir smulkių dalelių. Jei šių teršalų lieka baigtoje dalyje, jie gali patekti į vožtuvus, siurblius, cilindrus ar kitus jautrius komponentus. Skersai išgręžtos skylės yra ypač svarbios, nes ten, kur susikerta du praėjimai, gali likti įbrėžimų. Nuvalymas, praplovimas, džiovinimas ir apsaugotos pakuotės turėtų būti įtrauktos į gamybos planą, jei tai reikalinga.
Paviršiaus apdorojimas, pvz., nitridavimas, kietasis chromavimas, fosfatinė danga, juodasis oksidas ar kitos nurodytos apdailos medžiagos, gali būti naudojamos siekiant patenkinti konkrečius reikalavimus. Jie nekeičiami. Kai kurie apdorojimo būdai pagerina paviršiaus kietumą arba nusidėvėjimą, o kiti suteikia apsaugą nuo korozijos arba keičia trinties charakteristikas. Pasirinktas procesas turi būti suderinamas su pagrindine medžiaga, matmenų nuokrypiais, sandarinimo paviršiais ir eksploataciniu skysčiu. Planuojant apdirbimo atsargas, reikia atsižvelgti į bet kokį dangos storį, kuris turi įtakos sumontuotai sąsajai.
Kaip prieš pristatant reikia patikrinti paruoštas dalis?
Patikra turėtų būti susieta su komponento brėžiniu ir su jo funkcija susijusia rizika. Tikslios hidraulinės dalies su vidiniais praėjimais ir sandarinimo sąsajomis vien vizualinio patikrinimo nepakanka. Priklausomai nuo gaminio specifikacijos, gali prireikti matmenų patikrinimo, sriegio patikrinimo, paviršiaus patikrinimo, švarumo įvertinimo ir su slėgiu susijusių bandymų.
Praktinis patikrinimo planas gali apimti šiuos patikrinimus:
- Medžiagos patikrinimas:Patvirtinkite užsakytą medžiagos klasę ir visas nurodytas terminio apdorojimo sąlygas naudodami reikiamus tiekėjo dokumentus.
- Matmenų patikrinimas:Išmatuokite svarbias angas, prievadų vietas, tvirtinimo paviršius, sriegio ypatybes ir atskaitos tašką.
- Geometrinis patikrinimas:Patikrinkite padėties tikslumą, statmenumą, plokštumą ir kitus geometrinius nuokrypius, kur nurodyta.
- Paviršiaus patikrinimas:Patikrinkite sandarinimo paviršius, angas ir išorinius paviršius, ar nėra įbrėžimų, įbrėžimų, korozijos ar apdirbimo defektų.
- Siūlų patikrinimas:Naudokite tinkamus matuoklius, kad patikrintumėte sriegio formą ir dydį pagal nurodytą sujungimo standartą.
- Švaros patikrinimas:Patikrinkite, ar kanaluose nėra drožlių, palaidų dalelių ir nepriimtinų apdorojimo likučių.
- Funkcinis arba slėgio bandymas:Atlikite bandymus, jei to reikalauja detalės brėžinys, kliento specifikacija arba taikoma patvirtinimo procedūra.
Difon paskelbtoje gamybos informacijoje identifikuojama tokia įranga kaip koordinačių matavimo mašina, profilio projektorius, kietumo matuoklis ir paviršiaus šiurkštumo matuoklis. Jo hidraulinio apdirbimo puslapyje taip pat aprašomas CMM tikrinimas, sriegio matuoklio tikrinimas, oro slėgio bandymas, srauto bandymas ir slėgio bandymas kaip svarbūs kokybės užtikrinimo metodai. Reikėtų iš anksto susitarti dėl tikslių užsakymui reikalingų patikrinimų, įskaitant mėginių ėmimo dažnumą, priėmimo kriterijus ir dokumentus.
Mūsų gamykla kritinius matmenis ir vidaus švarą laiko susijusiais kokybės reikalavimais. Skylė gali atitikti savo skersmens leistiną nuokrypį, tačiau vis tiek reikia toliau tikrinti paviršiaus būklę, tiesumą ar švarumą. Panašiai srieginis prievadas gali praeiti sriegio matuoklio patikrinimą, kol vis tiek reikia patvirtinti jo sandarinimo sąsają. Patikrinimo plane turėtų atsispindėti, kaip dalis veiks po montavimo.
Kokią informaciją OĮG pirkėjai turėtų pateikti, norėdami užsisakyti individualų užsakymą?
Tiksli įvesties informacija sumažina neapibrėžtumą siūlant ir gaminant. Pirkėjai turėtų pateikti dabartinį 2D brėžinį, 3D modelį, fizinį pavyzdį arba jų derinį, jei yra. Dokumentuose turi būti nurodyta medžiaga, matmenys, leistinos nuokrypos, uosto standartai, paviršiaus apdorojimas ir visi funkcinio bandymo reikalavimai. Jei komponentas skirtas pakeisti esamą dalį, pirkėjas taip pat turėtų paaiškinti, ar dizainas yra tikslus pakeitimas, ar leidžiami pakeitimai.
Prieš patvirtinant užsakymą, naudinga nustatyti:
- Įrangos tipas ir komponento atliekama funkcija.
- Darbinis slėgis, didžiausias nurodytas slėgis ir numatomos srauto sąlygos.
- Hidraulinio skysčio tipas ir darbinės temperatūros diapazonas.
- Medžiagos klasė ir bet koks terminio apdorojimo reikalavimas.
- Prievado sriegio standartai, angos matmenys ir sandarinimo tvarka.
- Kritinės matmenų ir geometrinės tolerancijos.
- Paviršiaus apdorojimas, dangos storis ir sritys, kurios turi likti neapdorotos.
- Reikalingos patikrinimo ataskaitos, slėgio bandymai ir atsekamumo dokumentai.
- Užsakymo kiekis, prototipo reikalavimai, pakuotė ir pristatymo lūkesčiai.
Pasirinktinėms dalims pasiūlyme turėtų būti atskirtos standartinės apdirbimo galimybės ir konkrečiam projektui taikomi našumo reikalavimai. Nurodytas matmenų nuokrypis automatiškai nenustato komponento slėgio normos, nuovargio trukmės arba tinkamumo visai hidraulinei sistemai. Šios charakteristikos priklauso nuo medžiagos savybių, sienelės storio, projektinių skaičiavimų, gamybos kokybės ir patvirtinimo numatytomis eksploatavimo sąlygomis.
Qingdao Difon Machinery Co., Ltd. teikia OEM ir ODM apdirbimo paslaugas ir savo hidraulinių produktų asortimente pateikia hidraulinių vožtuvų blokus, akumuliatoriaus įkrovimo vožtuvus, stabdžių paskirstymo vožtuvus ir su kolektoriais susijusius produktus. Platesni gamybos ištekliai apima CNC apdirbimo ir tikrinimo įrangą, naudojamą tiksliųjų metalinių komponentų gamybai. Pirkėjai gali naudoti brėžinio peržiūros etapą, kad patvirtintų, kurios apdirbimo operacijos, medžiagos, paviršiaus apdorojimas ir tikrinimo įrašai yra tinkami konkrečiam užsakymui.
Išvada
Hidrauliniai komponentai yra būtini, nes jie valdo skysčių paskirstymą, slėgio valdymą, energijos kaupimą ir mechaninį judėjimą pramoninėje ir mobilioje įrangoje. Vožtuvų blokai ir kolektoriai organizuoja sudėtingas hidraulines grandines, akumuliatoriaus įkrovimo vožtuvai palaiko slėgio valdymą, o stabdžių proporciniai vožtuvai atlieka svarbias funkcijas tam skirtose stabdžių sistemose. Jų patikimumas priklauso nuo teisingos konstrukcijos, tinkamų medžiagų, preciziško apdirbimo, veiksmingo sandarinimo, švarių vidinių kanalų ir patikrinimo, ar jie atitinka faktinius naudojimo reikalavimus.
OĮG gamintojams ir įrangos inžinieriams tinkamo komponento pasirinkimas prasideda nuo aiškaus hidraulinės grandinės ir dalies veikimo sąlygų supratimo. Qingdao Difon Machinery Co., Ltd. laukia užklausų dėl individualių hidraulinių vožtuvų blokų, kolektorių korpusų, akumuliatoriaus įkrovimo vožtuvų, stabdžių proporcingumo vožtuvų ir susijusių tiksliai apdirbtų dalių.Susisiekite su mūsų komandasu savo brėžiniais, medžiagų reikalavimais ir techninėmis specifikacijomis, kad aptartumėte tinkamą gamybos ir tikrinimo planą kitam pramoninės ar mobiliosios įrangos projektui.
Dažnai užduodami klausimai
1. Kuo skiriasi hidraulinio vožtuvo blokas ir hidraulinis kolektorius?
Hidraulinio vožtuvo blokas paprastai suteikia tvirtinimo sąsajas ir vidinius kanalus, reikalingus hidrauliniams vožtuvams sumontuoti ir prijungti, o kolektorius yra integruotas skysčio paskirstymo korpusas, skirtas sujungti kelias hidraulinės grandinės dalis. Sąvokos gali sutapti pramonėje, tačiau tikrasis dizainas, prievadų išdėstymas, vožtuvų sąsajos ir grandinės funkcija lemia komponento vaidmenį konkrečioje sistemoje.
2. Kaip apdirbimo tikslumas turi įtakos hidraulinio vožtuvo korpuso veikimui?
Apdirbimo tikslumas turi įtakos kiaurymės matmenims, vožtuvų išlygiavimui, prievadų padėties nustatymui, sriegio tvirtinimui ir sandarinimo sąsajoms. Jei kritinė ypatybė nepatenka į nurodytą leistiną nuokrypį, gali atsirasti surinkimo problemų, ribotas srautas, vidinis nuotėkis arba nenuoseklus vožtuvo veikimas. Tikslumas turi būti įvertintas pagal brėžinį ir funkcinius reikalavimus, pasirenkant tinkamus matavimo metodus kiekvienai kritinei savybei.
3. Kokios medžiagos dažniausiai pasirenkamos hidraulinių vožtuvų blokams ir kolektoriams?
Įprasti medžiagų variantai yra anglinis plienas, legiruotasis plienas, ketus, nerūdijantis plienas ir aliuminio lydiniai. Anglinis ir legiruotasis plienas svarstomas ten, kur svarbios stiprumo ir mechaninės savybės, tinkamiems liejiniams vožtuvų korpusams naudojamas ketus, korozijai jautrioje aplinkoje gali būti pasirinktas nerūdijantis plienas, o aliuminio lydiniai gali sumažinti svorį tam tikrose mobiliose programose. Tiksli klasė turi būti patvirtinta atsižvelgiant į slėgio, skysčių suderinamumo, temperatūros, apdirbimo ir konstrukcijos reikalavimus.
4. Kodėl po hidraulinių dalių apdirbimo svarbi vidinė švara?
Apdirbant gali likti metalo drožlių, šlifavimo, abrazyvinių dalelių ir pjovimo skysčio likučių išgręžtų kanalų ir srieginių angų viduje. Jei šie teršalai patenka į hidraulinę grandinę, jie gali trukdyti vožtuvo veikimui, pažeisti glaudžiai priglundančius paviršius, pagreitinti susidėvėjimą arba blokuoti nedidelius srauto kelius. Pašalinimas, praplovimas, džiovinimas, patikrinimas ir apsaugota pakuotė padeda sumažinti užteršimo riziką prieš montuojant.
5. Kokią informaciją turėtų pateikti pirkėjai, prašydami pasiūlyti pasirinktinių hidraulinių dalių kainą?
Pirkėjai turėtų pateikti dabartinį brėžinį arba 3D modelį, medžiagos klasę, matmenis, kritines leistinas nuokrypas, prievado ir sriegio standartus, darbinį slėgį, hidraulinį skystį, darbo temperatūrą, paviršiaus apdorojimą ir būtinus tikrinimo ar bandymo kriterijus. Taip pat naudingi įrangos pritaikymas, užsakymo kiekis, prototipo poreikiai ir pakuotės reikalavimai. Išsami informacija leidžia gamintojui įvertinti proceso pagrįstumą, nustatyti svarbiausias savybes ir parengti pasiūlymą, pagrįstą faktiniais komponentų reikalavimais.