- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
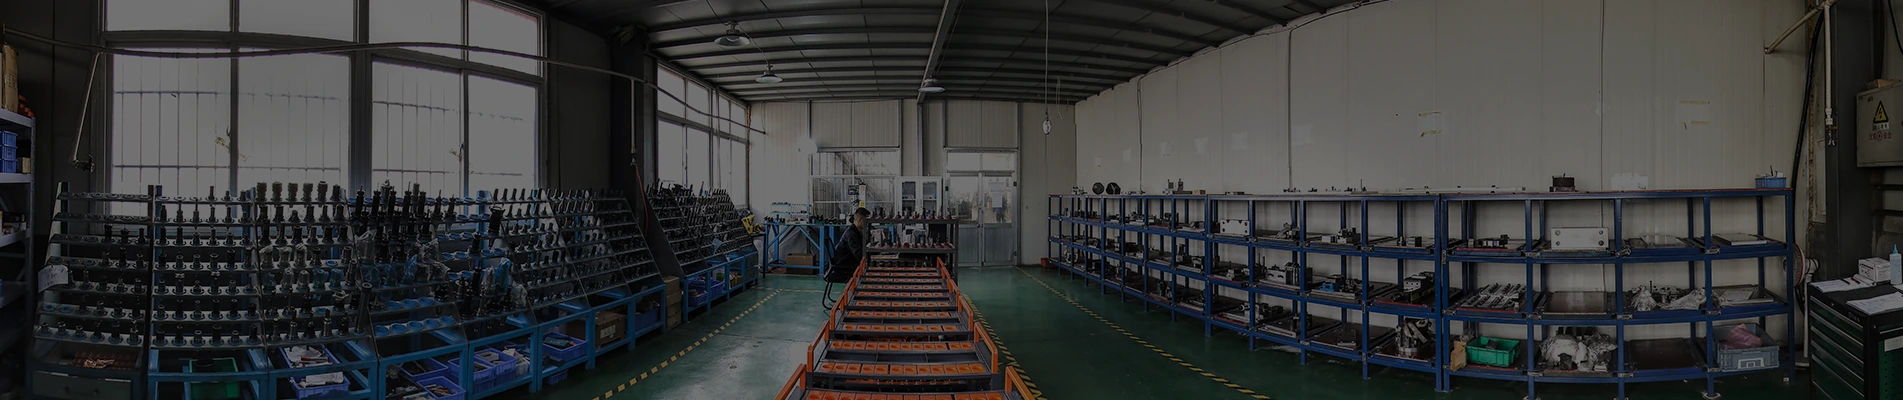
Kinija Hidrauliniai komponentai Gamintojas, tiekėjas, gamykla
Difonyra Kinijos hidraulinių komponentų gamintojas, turintis gerų įgūdžiųaukščiausios kokybės hidraulinės dalys. Šios dalys atitinka griežtas pramonės taisykles dėl tikslumo, stiprumo ir patikimumo sunkiai naudojant.
Hidraulinių komponentų gamyba kelia ypatingų iššūkių, kuriems reikia specifinių įgūdžių. Sudėtingas vidines formas reikia labai tiksliai iškirpti, kad skystis gerai tekėtų ir sustabdytų nuotėkį. Labai svarbu pasirinkti tinkamą medžiagą – laikui bėgant dalys turi atlaikyti aukštą slėgį, nesusidėvėti ar nerūdyti. Tai, kaip lygus paviršius, turi įtakos sandariklių veikimui ir dalių tarnavimo laikui. „Difon“ mes sprendžiame šiuos iššūkius naudodami gerus apdirbimo metodus, skirtus tik hidraulinių komponentų naudojimui – tai apima specialius būdus gaminti hidraulinių kolektoriaus vožtuvų korpusus ir hidraulinių vožtuvų blokus.
Mūsų būdas gaminti dalis atlieka pagrindinius veiksmus, kad komponentai būtų patikimi:
· Tikslus gilių skylių gręžimas: hidraulinių kolektoriaus vožtuvų korpusuose padarykite tiesius ir lygius skysčio kelius – ilgis viršija 20 kartų skersmenį ir išlaikykite tikslias padėtis
· Daugiaašis kontūravimas: iškirpkite sudėtingas prievadų formas ir tvirtinimo paviršius ant hidraulinių vožtuvų blokų su nedidelėmis paklaidos ribomis, tik ±0,01 mm
· Paviršiaus apdaila aukštu slėgiu: specialiu šlifavimu ir šlifavimu padarykite sandarinimo paviršius lygesnius
· Išvalykite gamybą: atlikite griežtus valymo veiksmus, kad išvengtumėte nešvarumų, galinčių pakenkti hidraulinės sistemos saugai
Šie metodai užtikrina, kad mūsų hidrauliniai komponentai gerai veiktų visą laiką, net ir sunkiai naudojant pramonines mašinas iki mobilios įrangos.
|
Gamybos procesas |
Techninės specifikacijos |
Kokybės užtikrinimo metodai |
|
Gilių skylių gręžimas |
Skersmens diapazonas: 3-50 mm, gylis: iki 1000 mm, tiesumas: 0,1 mm/100 mm |
Gręžimo taškas, paviršiaus šiurkštumo bandymas, slėgio bandymas |
|
Daugiaašis CNC apdirbimas |
Tolerancija: ±0,005 mm, padėties tikslumas: ±0,005 mm, paviršiaus apdaila: Ra 0,2-0,8 μm |
CMM patikra, prototipo testavimas, statistinio proceso kontrolė |
|
Prievadų ir sriegių apdirbimas |
SAE, JIC, NPT, BSPP sriegių standartai, kryžminio angų šalinimas |
Sriegio matuoklio patikrinimas, oro slėgio bandymas, srauto bandymas |
|
Terminis apdorojimas ir paviršiaus inžinerija |
Azotavimas, kietas chromavimas, fosfatinė danga |
Kietumo bandymas, dangos storio patikra |
Kokios medžiagos tinka tiksliam apdirbimui hidrauliniuose komponentuose?
· Anglies plienas: skirtas bendrai pramonei, kuriai reikalingas geras tvirtumas ir apdirbamumas
· Legiruotasis plienas: padidina aukšto slėgio sistemų stiprumą ir ilgaamžiškumą
· Nerūdijantis plienas: pasižymi puikiu atsparumu korozijai atšiaurioje aplinkoje
· Aliuminio lydiniai: užtikrina puikų svorio ir stiprumo santykį mobiliajai įrangai
Kiekvienai medžiagai atliekamas specifinis apdirbimo parametrų optimizavimas, kad būtų pasiektas reikiamas matmenų stabilumas ir paviršiaus vientisumas, kartu sumažinant liekamuosius įtempius, kurie gali turėti įtakos komponento veikimui ciklinės apkrovos sąlygomis.
Produktai
- View as
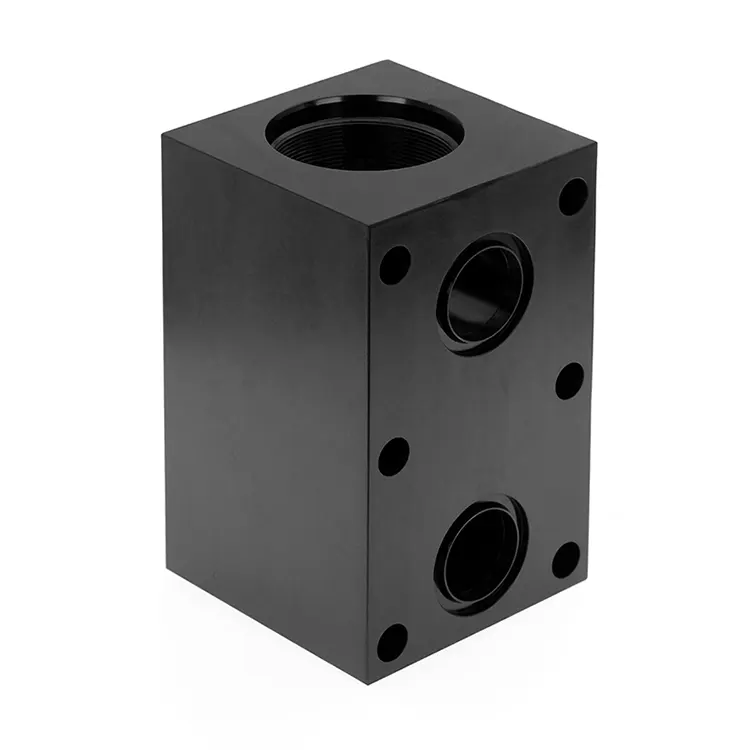
Hidraulinio vožtuvo blokas
Gamintojams, gaminantiems žemės ūkio techniką, kasybos įrangą ir pramonines hidraulines sistemas, dažnai reikia patikimų hidraulinių vožtuvų blokų. Šiuose blokuose yra keletas vožtuvų angų, jie kontroliuoja skysčio srautą ir palaiko pastovų sistemos slėgį. Difon Machinery Co., Ltd. yra profesionali gamykla, gaminanti pasirinktinius hidraulinių vožtuvų blokus.
Skaityti daugiauSiųsti užklausą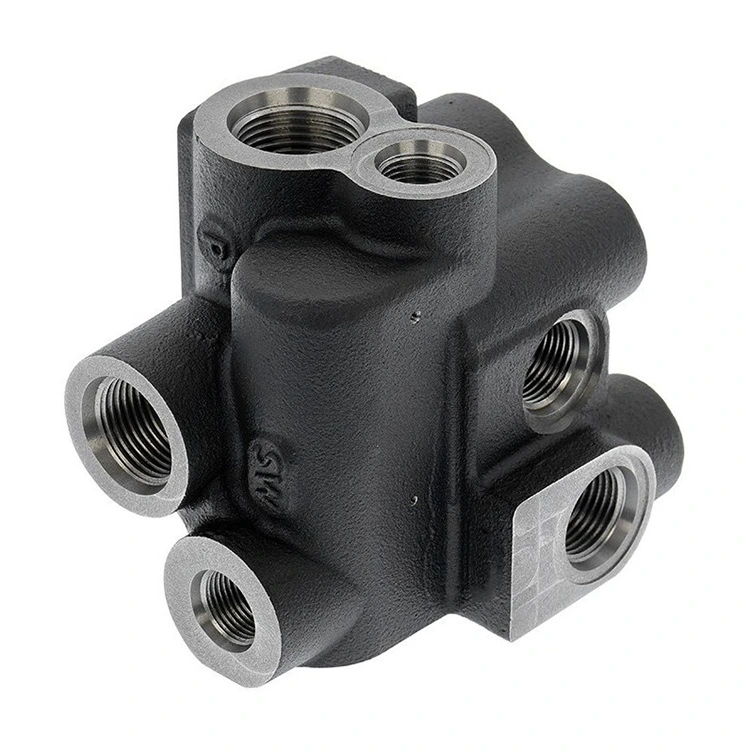
Akumuliatoriaus įkrovimo vožtuvas
Statybinės technikos, pramonės automatikos, sunkiosios įrangos gamybos srityse nuolatinis didelio tikslumo hidraulinių komponentų poreikis. Šios dalys yra būtinos, kad skysčiai būtų kontroliuojami be nuotėkio ir patikimai veiktų sistema. Difon Machinery Co., Ltd. yra patikimas nestandartinių akumuliatoriaus įkrovimo vožtuvų gamintojas. Specializavomės gamindami šiuos svarbius komponentus nuo neapdoroto liejimo iki galutinio tikslaus apdirbimo. Mes pasiekiame griežtus matmenų nuokrypius iki 0,005 mm, o vidinių angų leistinus nuokrypius iki 0,002 mm. Šis tikslumo lygis sprendžia pagrindinius hidraulinės konstrukcijos iššūkius: pašalina vidinį nuotėkį, užtikrina tiesius ir tikrus vidinius praėjimus ir padidina stiprumą, reikalingą aukštam darbiniam slėgiui atlaikyti. Kai bendradarbiaujate su „Difon“, kurdami pasirinktinį akumuliatoriaus įkrovimo vožtuvo korpusą, gausite daugiau nei tik dalių tiekėją.
Skaityti daugiauSiųsti užklausą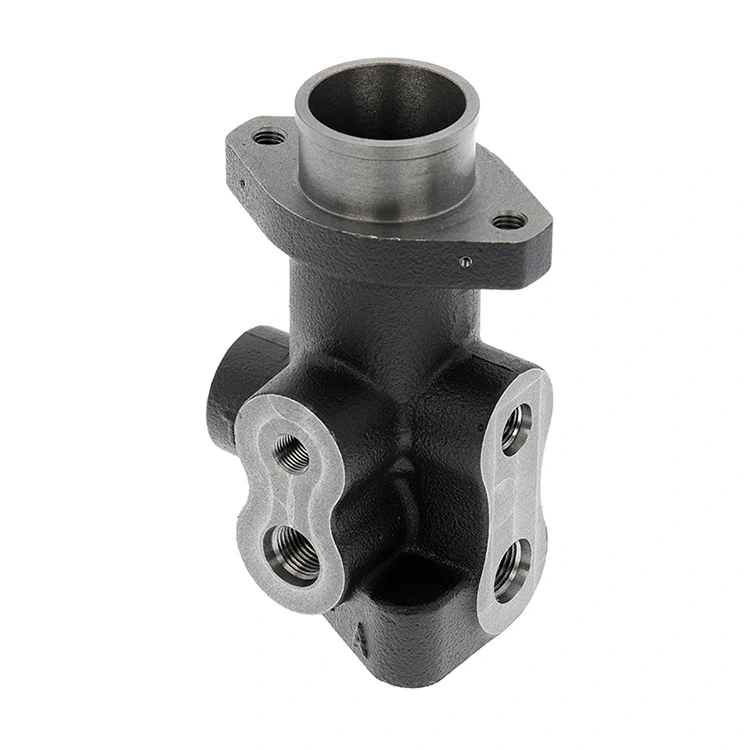
Stabdžių proporcinis vožtuvas
Kaip OEM stabdžių skirstymo vožtuvų gamintojas, Difon teikia didelio tikslumo sprendimus, įskaitant stabdžių paskirstymo vožtuvą ir sudėtingus hidraulinio vožtuvo korpuso komponentus, skirtus pasaulio pramonės lyderiams. Bet kurioje didelės apkrovos hidraulinėje sistemoje vožtuvas yra operacijos pagrindas. Jei liejimas silpnas arba apdirbimas net per plauką nutrūksta, gresia visos sistemos gedimas. „Difon“ tai išsprendžia derindami rafinuotus liejimo būdus su didelio tikslumo CNC apdirbimu, kad pateiktume dalis, kurios tiesiog nesugenda lauke.
Skaityti daugiauSiųsti užklausą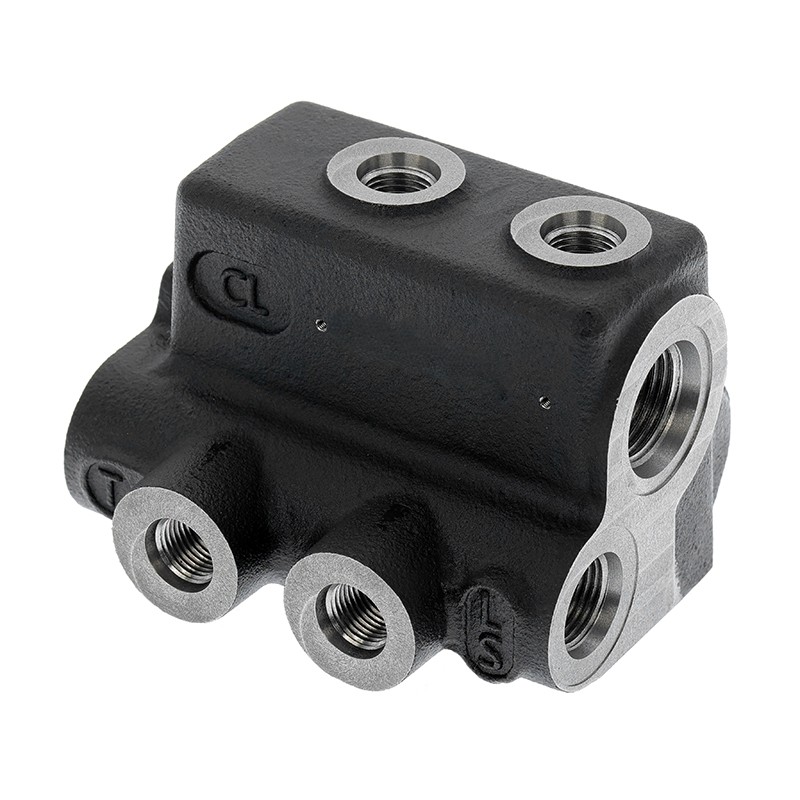
Įkrovimo vožtuvas
„Difon“ universalus sprendimas, skirtas įkrovimo vožtuvų gamybai pagal užsakymą, nuo ruošinių iki paviršiaus apdorojimo po apdirbimo. Visas sprendimas įrangos gamintojams užtikrina IATF 16949 kokybę ir atsparumą aukštam slėgiui. Gaukite citatą!
Skaityti daugiauSiųsti užklausą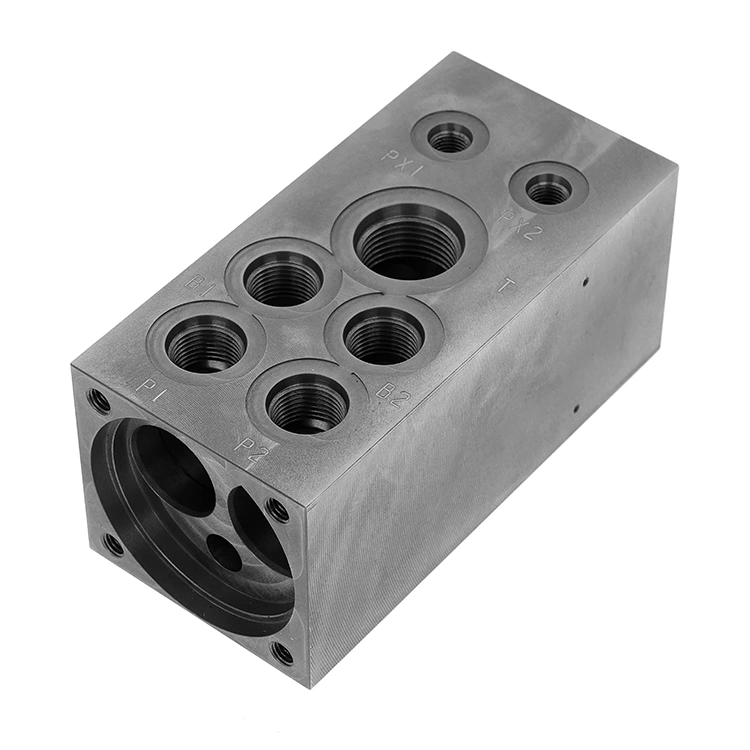
Hidraulinio kolektoriaus apdirbimas
Norint rasti patikimą hidraulinių kolektorių apdirbimo gamintoją, dažnai reikia pasakyti vienu žodžiu: pasitikėjimas. „Difon“ esame aukštos kokybės tiekėjas ir didmeninės prekybos partneris pasaulinėms pramonės šakoms, kurios negali sau leisti mechaninių gedimų. Nuo 2014 m. mūsų 14 000 kvadratinių metrų ploto objektas sutelktas į vieną tikslą – pasiekti tobulumo metalo srityje.
Skaityti daugiauSiųsti užklausą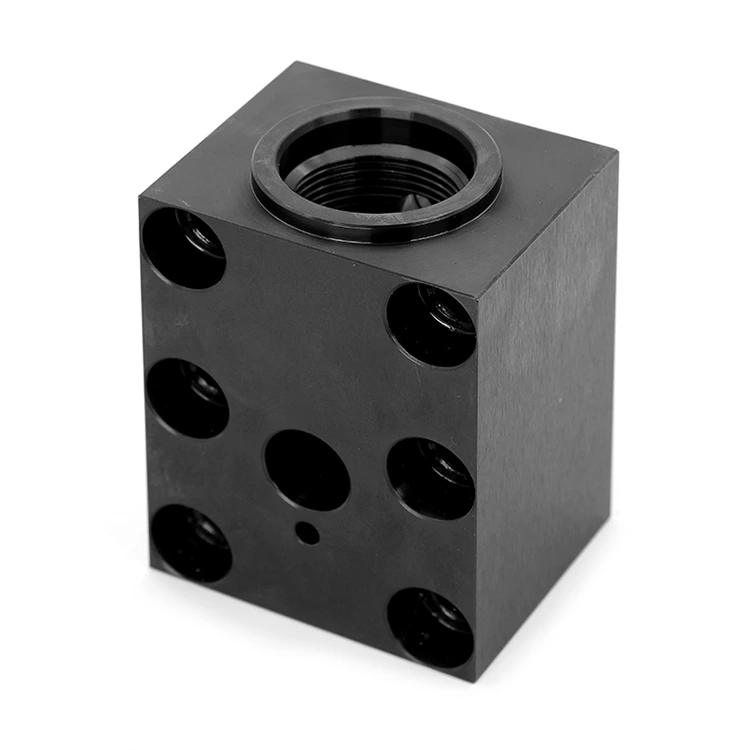
Didelio tikslumo individualūs vožtuvų korpusai
Difon, kaip pirmaujanti gamintoja, specializuojasi didelio tikslumo individualiuose vožtuvų korpusuose, skirtuose reiklioms hidraulinėms sistemoms visame pasaulyje. Turėdama daugiau nei 15 metų giliai įsišaknijusią patirtį individualaus tikslaus apdirbimo srityje, bendrovė įrodo, kad hidrauliniuose įrenginiuose „nulinis įbrėžimas“ ir „vidinės ertmės švarumas“ nėra pirmenybė – šie veiksniai yra absoliučiai eksploatacinės saugos reikalavimai.
Skaityti daugiauSiųsti užklausą
„Difon“ yra profesionalus Hidrauliniai komponentai gamintojas ir tiekėjas Kinijoje, nuoširdžiai sveikiname jus mūsų gamykloje prekiaujant didmeniniais aukštos kokybės produktais konkurencinga kaina.